
 VIP会员


一、冷却器基础认知与管理核心目标
1.1 两类冷却器结构与工作逻辑
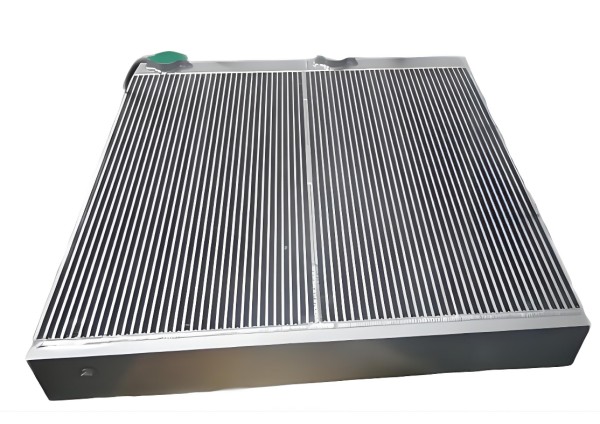
风冷式翅片冷却器
多用于75kW及以下中小型螺杆机,铝制多层翅片结构,依靠自带轴流风扇强制对流,同步冷却润滑油与高温压缩空气;优势是无需配套水循环系统,占地小;短板是粉尘、纺织飞花、金属碎屑极易卡在翅片缝隙,短时间堵塞风道。
水冷式管壳冷却器
适配100kW以上大型机组,内部铜质换热管束,冷却水循环流经管束带走热量;换热效率稳定,不受环境温度影响;风险点在于硬水长期循环会在管壁形成水垢,水垢厚度每增加1mm,换热效率下降40%以上。
1.2 冷却器规范化管理三大核心目标
控温保设备:稳定将机组排气温度控制在80-95℃国标区间,杜绝长期超100℃高温运行,延缓润滑油劣化、密封老化、主机积碳。降能耗提产能:冷却器换热受阻会让机组持续满负荷加载,电机耗电增加10%-20%;常态化保养可稳定设备能效,减少电费损耗。控风险保安全:杜绝冷却器渗漏引发润滑油进水乳化、冷却水窜入气路污染下游设备,规避高温起火、高压泄漏安全隐患,符合工厂安环管理规范。
二、冷却器分级日常巡检体系(每日/每周/月度标准化流程)
依据粉尘、水质工况划分巡检频次,所有巡检内容要求填写《空压机冷却系统巡检记录表》,留存台账满足安全生产检查要求。
2.1 每日班前巡检(每班5分钟完成)
风冷机组巡检要点
参数记录:控制器读取排气温度、油温,红外测温仪检测冷却器进出风温差,标准温差≥12℃;温差低于8℃判定散热异常,立即安排吹扫清洁。外观目视:观察冷却器迎风面翅片是否堆积粉尘、棉絮、油污,机房通风口无物料、纸箱遮挡;机房环境温度控制≤35℃。风扇运行检查:监听冷却风扇有无异响、卡顿,查看叶片无裂纹变形,风扇防护罩完整牢固,禁止拆除防护装置运行(符合GB/T 8196机械安全防护标准)。渗漏排查:查看冷却器底部、油路法兰有无油渍,出现油迹立即标记,停机检修密封垫。
水冷机组巡检要点
水路参数:记录冷却水进水温度≤32℃、进水压力0.2-0.4MPa,进出口水温标准差值5-8℃,压差超过0.03MPa代表管路堵塞。水路外观:检查进出水管无渗漏、阀门无滴水,冷却水循环泵运行无空转、异响;进水过滤器无堵塞。介质交叉检测:观察冷却水水池有无漂浮油花,一旦出现油花说明冷却器管束破损,油水互通,必须立刻停机泄压检修。
2.2 每周专项维护(粉尘车间、夏季高温周期缩短至3天一次)
风冷冷却器基础吹扫作业:停机断电挂牌、机组完全泄压后,使用0.4-0.6MPa干燥压缩空气,从冷却器内侧(风扇端)反向吹扫翅片,喷嘴与翅片呈30-45°夹角,禁止垂直直吹造成铝翅片倒伏变形。风扇传动部件检查:皮带传动机型按压皮带中部,挠度10-15mm为合格,皮带开裂、硬化直接整套更换;电机外壳吹扫积灰,清理电机散热孔。水冷机组水路排污:打开冷却器底部排污阀,排放管路泥沙、铁锈杂质;检查冷却塔风机、填料完好度,保证冷却水自身降温达标。
2.3 月度深度检测(每运行500小时同步执行)
风冷机组:翅片全面检查,倒伏翅片使用专用梳齿校正;重度油污区域提前配置中性除油剂备用。水冷机组水质检测:取水样检测冷却水PH值、硬度,硬水地区记录数值,规划季度化学除垢周期;清理进水前置过滤器滤芯。密封与泄漏全面检测:风冷机组用肥皂水涂抹冷却器油路法兰、焊缝;水冷机组停机保压0.6MPa,观察管束、端盖有无气泡渗漏。数据对比:对比近一个月排气温度、压差记录,若温度持续缓慢上升,预判冷却器内部积碳/结垢,提前安排深度清洗。
三、风冷、水冷冷却器标准化清洗实操步骤(安全前置+分级清洁)
前置通用安全规范(所有清洗操作强制执行)
严格遵循GB/T 10892安全操作要求:①关闭总电源,悬挂“设备检修,禁止合闸”警示牌;②机组空载运行降温至40℃以下,完全释放油气桶、冷却器内部压力;③化学清洗作业佩戴耐油手套、护目镜,厂区配备清水冲洗应急点;④清洗完成后彻底干燥再开机,防止电气短路、润滑油乳化。
3.1 风冷翅片冷却器三级清洁方案
一级常规吹扫(每周基础保养,轻度积尘)
拆除冷却器外侧导风罩,避开电控柜、电机位置;压缩空气反向吹扫,毛刷配合清理翅片缝隙附着粉尘;吹扫完成后清理机组周边掉落杂物,复原导风罩试机。
二级低压水洗清洁(每3个月,翅片附着油污、粉尘混合垢)
均匀喷洒中性工业除油剂,静置10分钟溶解油污;低压清水冲洗,水流平行翅片方向,水压≤0.8MPa,距离翅片30cm以上;清水冲净药剂残留,压缩空气吹干翅片缝隙积水,杜绝残留药剂腐蚀铝翅片。
三级拆洗浸泡(每年1次,重度堵塞、纺织/打磨粉尘工况)
拆卸冷却器固定螺栓,分离机组油路接口,封堵油管防止杂质进入;放入专用清洗液浸泡40-60分钟,软塑料毛刷轻刷翅片,严禁钢丝刷刮擦;清水反复冲洗,完全吹干后更换油路密封垫,复位安装,空载运行30分钟无渗漏再加载生产。
3.2 水冷管壳冷却器物理+化学清洗流程
第一步:物理预冲洗(清除泥沙、浮锈)
关闭冷却水进出口阀门,排空冷却器内部积水;拆开两端端盖,高压清水1.2倍额定流量反向冲洗管路30分钟,直至出水清澈无杂质。
第二步:化学循环除垢(硬水地区每6个月执行一次)
配置5%-8%柠檬酸清洗液,添加金属缓蚀剂,避免腐蚀铜管束;耐酸循环泵搭建清洗回路,持续循环4-6小时,定时检测清洗液PH值;酸洗完成后排空废液,5%苏打水溶液循环10分钟中和残留酸性;大量清水循环冲洗管路,直至出水无酸味、无泡沫,吹干管路积水。
第三步:重度结垢专项处理
管壁硬质水垢无法通过循环清洗去除时,拆卸冷却器,使用加长软毛刷疏通管束,或采用10-15MPa高压水射流清洗,禁止硬质工具划伤管壁造成渗漏。
四、水冷冷却器核心配套:冷却水水质长效管理
水冷机组冷却器80%故障根源为水质不达标,仅靠定期清洗治标不治本,需建立源头管控机制:基础水质标准:冷却水硬度≤150mg/L,PH值7-9,禁止直接抽取地下水、未经处理河水循环;源头改造方案:硬水厂区加装软水机、电子除垢仪,进水口安装Y型过滤器拦截泥沙铁锈;季节性管控:夏季高温水体易滋生藻类,定期投放无腐蚀灭藻剂;冬季环境温度低于0℃,停机后排空冷却器、管路全部积水,加装防冻阀,防止冻裂管束;废液合规处置:酸洗、中和废液不得直接排放,收集后交由有资质单位处理,符合环保危废管理要求。
五、冷却器常见故障判定、应急处置与预防
5.1 故障一:换热效率暴跌,机组频繁高温报警
故障特征:排气温度持续超100℃,加载瞬间温度飙升,冷却器进出口温差大幅低于标准值。诱因:风冷翅片堵塞变形;水冷管壁结垢;冷却风扇故障、冷却水流量不足。应急处置:立即减载或停机,执行一级吹扫/水路排污;短期应急可开启机房大功率排风设备,长期必须完成深度清洗。长效预防:严格执行周度清洁,水冷机组按时除垢,每月校验风扇、水泵运行状态。
5.2 故障二:冷却器渗漏、油水互通
故障特征:风冷底部持续积油;水冷冷却水出现油花,压缩空气后端含水超标。诱因:密封垫老化破损;化学清洗无缓蚀剂腐蚀管束;翅片磕碰开裂、铜管穿孔。处置流程:停机泄压,更换整套密封件;管束微小泄漏氩弧焊修补,穿孔严重直接更换冷却器芯体;同步更换乳化变质润滑油、油滤。
5.3 故障三:冷却风扇异响、风量不足(风冷专属)
故障特征:风扇震动大、尖锐啸叫,散热风量不足,空载温度正常、加载高温。诱因:风扇轴承磨损、皮带松弛、叶片变形;电机故障转速下降。处置:更换轴承/皮带,校正叶片,电机故障直接更换,禁止带病运行。
六、冷却器全生命周期标准化管理制度(可直接落地企业)
6.1 分工况维保周期表
洁净车间(五金装配、电子厂):风冷每7天吹扫,每季度水洗;水冷每半年化学除垢。高粉尘工况(打磨、纺织、木工):风冷每3天吹扫,每月水洗;水冷每4个月除垢。高温夏季(环境>35℃):所有机型清洁周期缩短一半,每日增加一次温度巡检。
6.2 台账与人员管理要求
建立独立《冷却系统维保台账》,记录巡检时间、清洗方式、水质检测数据、故障维修记录,保存周期不少于3年,满足安监、环保检查。维修人员上岗前完成冷却器安全操作培训,熟悉断电泄压、化学清洗防护规范,严禁无证拆机清洗。备件管理:库房常备冷却器密封垫、风扇皮带、除垢剂、翅片校正工具,减少故障停机等待时间。
6.3 节能与设备延寿附加管理措施
机房布局:冷却器迎风面预留1.5米以上通风空间,禁止物料堆放遮挡风道;水冷机组冷却塔放置室外通风区域。工况优化:避免空压机长期满负荷连续运行,加装大容量储气罐稳定用气负荷,减少持续高温工况,降低冷却器换热压力。年度专项检测:每年停产检修期,对冷却器做保压泄漏测试,评估翅片、管束损耗程度,提前规划更换,避免生产期突发故障。